行业动态
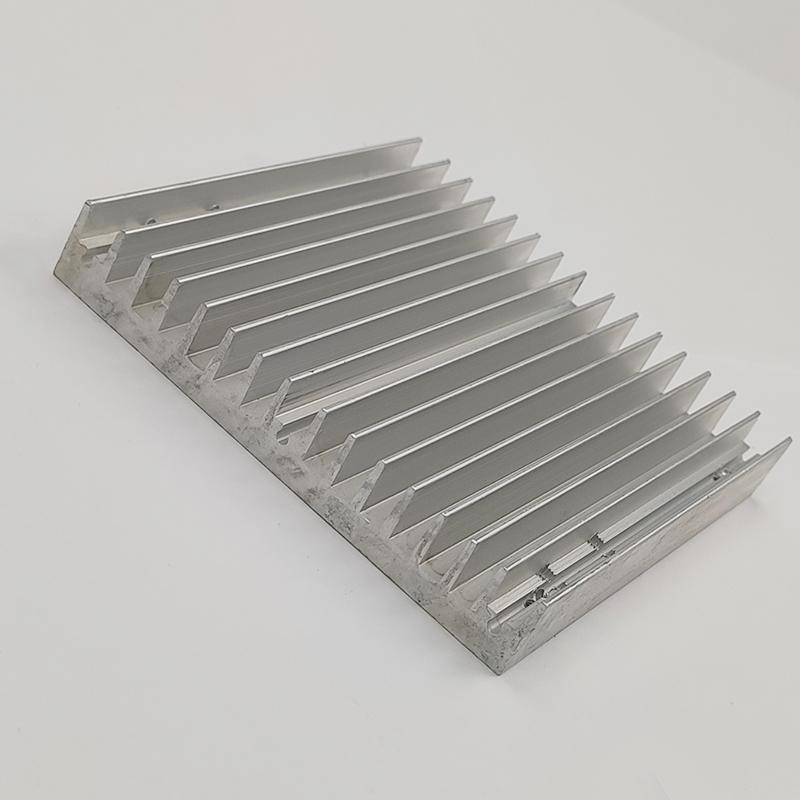
铝支架与角件选型:如何避免结构失效与成本失控?
2026-11-09 · 创荣耀 · 浏览 1
为什么会出现选型失误?
某智能设备厂商曾因支架选型失误导致3次量产返工。初期选用6061-T6 CNC角件,虽公差达标(按图纸或样品确认),但振动测试时出现6处应力裂纹(按图纸或样品确认)。经分析发现,CNC加工的薄壁结构(按图纸或样品确认)在-20℃低温环境下抗冲击性不足(按图纸或样品确认)。
材质怎么选?
挤压型材(6063-T5)与CNC件(6061-T6)选型需分场景:前者适合需要一体成型支架(按图纸或样品确认)的户外设备,后者专攻复杂异形结构件(按图纸或样品确认)。注意查看供应商的熔铸工艺记录(按图纸或样品确认),连续铸造(按图纸或样品确认)的6063-T5抗疲劳强度比断续铸造高15%-20%(按图纸或样品确认)。
工艺怎么比?
- 铲齿工艺:基座与齿体同材(6063-T5),热阻降低30%-40%(按图纸或样品确认),但模具开发周期需45-60天(按图纸或样品确认)
- 插片工艺:独立铝片压接(按图纸或样品确认),成本比铲齿低25%-35%(按图纸或样品确认),但需增加热界面材料(按图纸或样品确认)
- 挤压工艺:齿高与齿距比受模具限制(按图纸或样品确认),适合标准化支架批量生产
表面处理怎么定?
阳极氧化膜厚度(按图纸或样品确认)需匹配使用环境:户外设备建议12-15μm(按图纸或样品确认),室内设备可降至8-10μm(按图纸或样品确认)。注意检测膜层附着力(按图纸或样品确认),硬质阳极氧化(按图纸或样品确认)的剥离强度需>15N/mm(按图纸或样品确认)。
成本怎么控?
批量订单(>5000件)可协商模具分摊费用(按图纸或样品确认)。例如某医疗设备支架项目,通过采用插片工艺(按图纸或样品确认)+预氧化处理(按图纸或样品确认),综合成本降低18%(按图纸或样品确认)。
常见坑点
- 未验证低温脆性:-20℃环境下铝材韧性下降30%-50%(按图纸或样品确认)
- 忽略振动寿命:高频振动场景需进行10万次往复测试(按图纸或样品确认)
- 表面处理冲突:硬质阳极氧化(按图纸或样品确认)与达克罗涂层(按图纸或样品确认)不能叠加使用
常见问题
当常规工艺(如挤压、插片)无法满足齿形精度(按图纸或样品确认)或热阻要求(按图纸或样品确认)时,需启动CNC铲齿(按图纸或样品确认)或激光焊接(按图纸或样品确认)等定制工艺。
继续阅读
有具体项目需要评估?把图纸发给我们。
立即询价