工艺科普
铝型材机架选型总踩坑?3个关键判断依据和避坑指南
2026-11-09 · 创荣耀 · 浏览 1
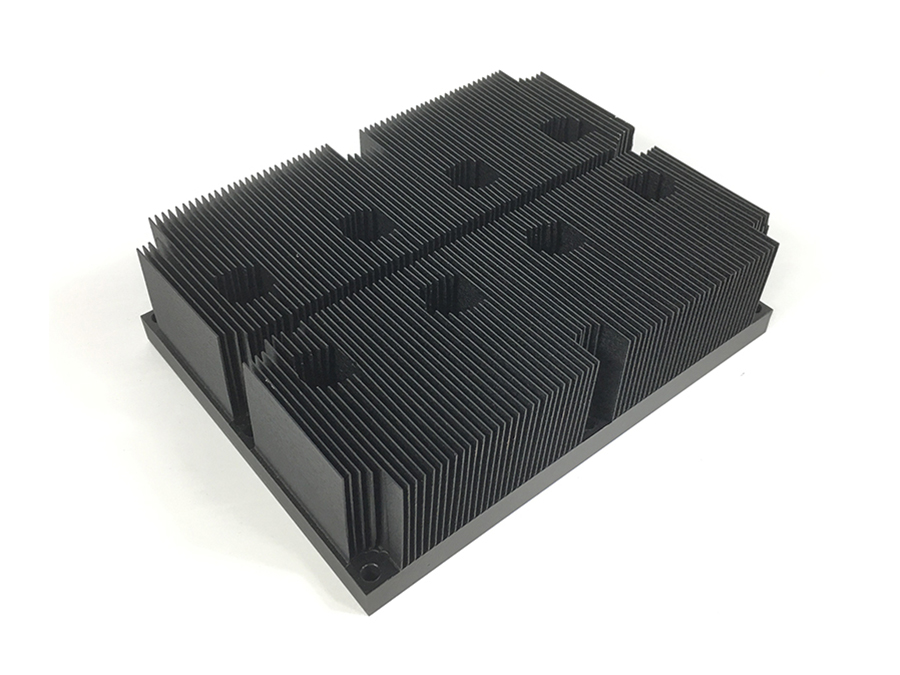
高振动工况选哪种铝型材更可靠?
振动频率>500Hz的设备机架,80%的故障源于型材选型失误。铲齿工艺的6063-T5型材在连续振动力下抗疲劳性提升40%,但需注意齿距密度与振动波长的匹配度。
- 插片式型材在振动方向与齿片长轴平行时,界面脱粘风险增加3倍
- 挤压型材的齿高比(H/P)必须<0.8才能保证固有频率稳定性
怎么选?
先测量振动频谱,若高频成分>30%,优先考虑整铸铲齿结构;若振动方向复杂,需定制非对称齿形分布。
散热器与机架一体化设计怎么做?
当机架散热需求>80W/m²·K时,传统分体式设计温差可达15℃以上。铲齿工艺可实现散热器与机架同体成型,但需注意基板厚度与齿密度的平衡。
| 方案 | 适用场景 | 工艺限制 |
|---|---|---|
| 整铸铲齿 | 高齿密(>20齿/10cm)、大功率(>5kW) | 模具成本增加30%,齿高≤3mm |
| 插片压接 | 中等功率(3-5kW)、振动风险低 | 需额外防腐处理,热阻提升2倍 |
如何控制机架加工变形?
CNC加工后铝型材直线度偏差>0.5mm/m就会导致装配干涉。6061-T6材质在加工后需进行48小时时效处理,但会牺牲15%抗拉强度。
- 挤压型材的平面度偏差<0.3mm/m时可直接装配
- 精密五金件的配合公差需比铝型材严2级
成本超支的5个隐形雷区
采购价低30%但加工变形大的型材,总成本可能高出40%。必须要求供应商提供加工后检测报告,重点核查热处理状态和表面粗糙度。
- 阳极氧化膜厚度<15μm时,抗振动磨损能力下降50%
- 未做时效处理的CNC加工件,3个月内变形率超5%属行业常见问题
常见问题
先测量振动频率范围,若含高频成分(>500Hz),优先选铲齿工艺;若以中低频为主,可考虑插片式,但需增加减震垫片用量
单件成本增加15-20%,但可减少30%配套零件,综合效益在3万件以上订单时显现
加工前要求供应商进行热变形预测试,重点检查时效处理状态,采购合同需明确变形公差
有具体项目需要评估?把图纸发给我们。
立即询价