公司新闻
铝件首件检验必看:如何通过关键尺寸判断工艺可行性?
2026-11-09 · 创荣耀 · 浏览 1
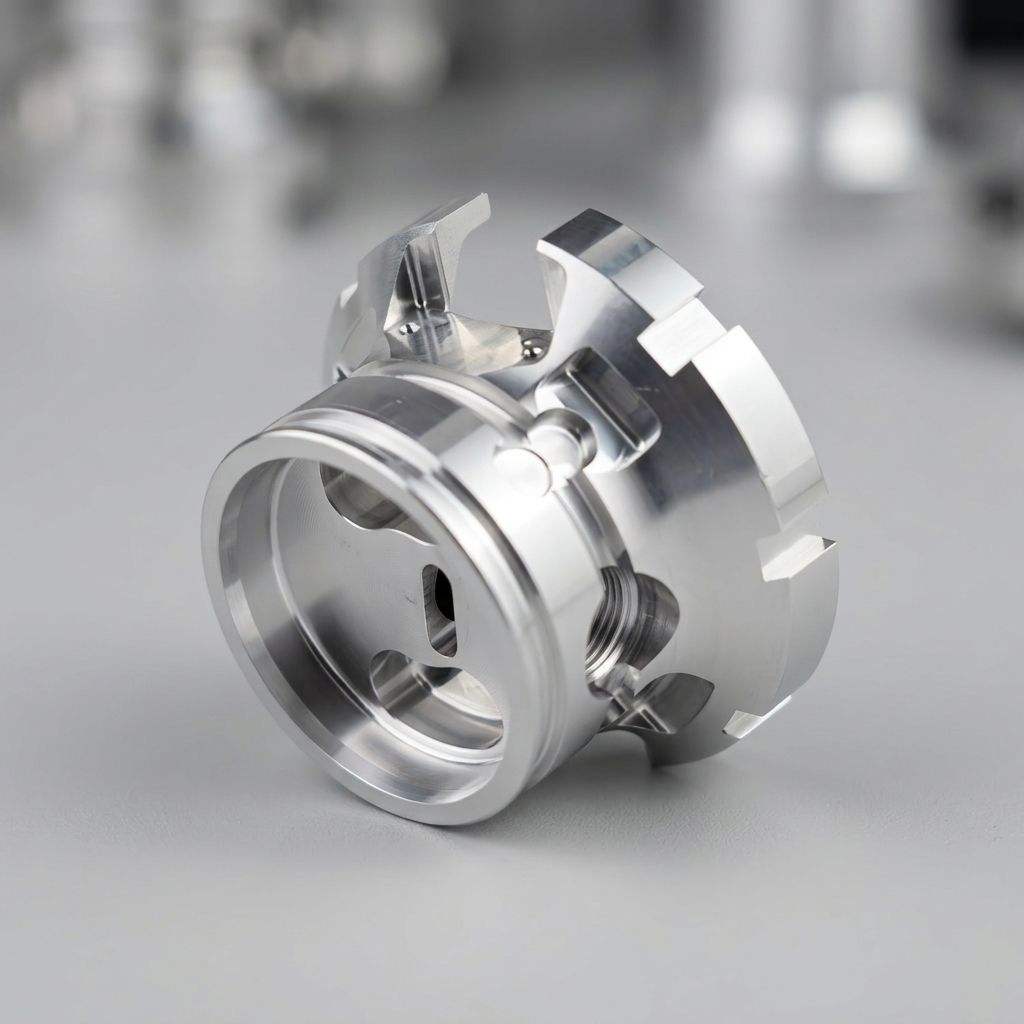
首件检验为何要关注齿形与基座结合面?
铲齿铝散热器齿形精度偏差±0.2mm可能导致风道堵塞,插片式散热器结合面间隙>0.3mm会引发振动脱开。建议用三坐标测量仪复测铲刀轨迹,重点检查齿顶圆弧过渡区(常见问题:铲刀磨损导致齿顶缺角)
- 6063-T5基座需保持Ra1.6μm以下表面粗糙度
- 压接式散热器结合面需做氦质谱检漏(工艺边界:单次压接最大压力≤80MPa)
如何通过底板厚度确认散热效能?
汽车空调散热器底板厚度偏差>0.5mm会导致热膨胀系数失配(常见坑:未考虑-40℃低温环境下的铝脆性)。建议用涡流测厚仪抽检10%批次,重点区域增加X射线探伤
| 工艺类型 | 允许偏差 | 检测工具 |
|---|---|---|
| 挤压型材 | 按图纸或样品确认 | 千分尺+塞尺 |
| CNC加工 | ±0.1mm | 三坐标+蓝光扫描 |
为何要验证齿距密度与功率匹配?
工业服务器散热器齿距<1.2mm时,需评估铲刀寿命(常见问题:连续加工3小时后齿深偏差>0.15mm)。建议用激光测距仪每2小时抽检1组,记录铲刀磨损曲线
如何避免表面处理与功能尺寸冲突?
阳极氧化膜厚度>25μm会降低散热器热传导率(工艺边界:氧化后需重新测量导热系数)。建议先做膜厚与散热效能的对比测试(测试方法:红外热成像仪对比氧化前/后温差)
首件检验如何联动工艺文件?
精密五金件首件需携带GD&T标注的实测数据(常见争议:未记录基准面磨损导致的定位偏差)。建议在工艺卡中增加首件检测记录表,包含铲刀编号、模具版本、环境温湿度(记录要求:检测环境温度需控制在20±2℃)
常见问题
按GB/T 2828.1抽检规则,批量<1000件抽检3件,>1000件抽检5件,重点检测关键工序
立即停机确认模具磨损状态,记录超差数据并反馈供应商(注意:涉及铲齿工艺需提供铲刀磨损照片)
要求供应商提供首件检测报告,包含检测工具型号、环境参数、检测点分布图
有具体项目需要评估?把图纸发给我们。
立即询价