工艺科普
6063-T5和6061-T6选哪个?强度对比与选型指南
2026-11-08 · 创荣耀 · 浏览 1
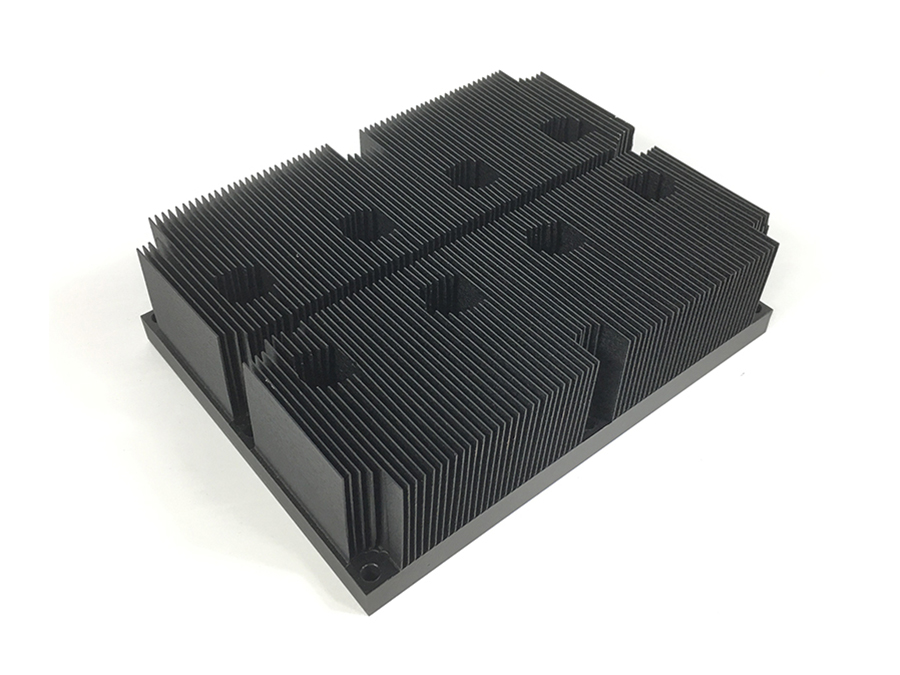
为什么总纠结6063-T5和6061-T6?
老师傅们常遇到这类问题:项目图纸同时标注6063-T5和6061-T6,但没说明具体场景。其实两种材质就像铝加工界的'硬汉'和'灵活人',关键看用在什么位置。
强度对比的底层逻辑
强度差异源于热处理工艺:6063-T5通过固溶+过时效处理,强度达到310MPa以上;6061-T6通过固溶+人工时效,强度约280MPa。但强度不是少见标准,比如在振动频繁的散热器上,6063-T5的塑性极限(约15%伸长率)可能比强度更重要。
工艺限制决定选材边界
挤压型材选6063-T5时,模具寿命通常比6061-T6高30%以上,但CNC加工时,6061-T6的切削性能更好(表面粗糙度Ra值低0.5μm)。常见误区是直接按强度选材,却忽略了铲齿加工时,6063-T5的齿根圆角半径必须比6061-T6大0.2mm以上才能保证良率。
工况匹配比参数更重要
在-40℃低温环境,6063-T5的尺寸稳定性比6061-T6好;在持续500℃以上高温,两者均需配合隔热层使用。实际案例显示,某新能源汽车散热器将6063-T5用于主肋骨(承受150N/m²风压),6061-T6用于连接法兰(要求加工精度±0.1mm)。
常见坑与避坑指南
- 不要盲目追求强度:某光伏支架项目因过度使用6063-T5导致挤压开裂,实际工况只需280MPa强度
- 加工工艺需匹配:6061-T6冲压成型极限压力比6063-T5低15%-20%
- 检测标准要统一:力学性能检测需按GB/T 228.1-2010,金相分析按GB/T 12981-2008
常见问题
强度差值需结合安全系数计算,且必须重新验证工艺参数
通过0.2%塑性变形量测试,要求冲压件回弹量≤0.5mm
可以,但需在同一个部件内强度差≤15%,并做界面粘接强度测试
继续阅读
有具体项目需要评估?把图纸发给我们。
立即询价