行业动态
铝型材6061与6063怎么选?工程师必看的工艺边界与选型陷阱
2026-11-08 · 创荣耀 · 浏览 1
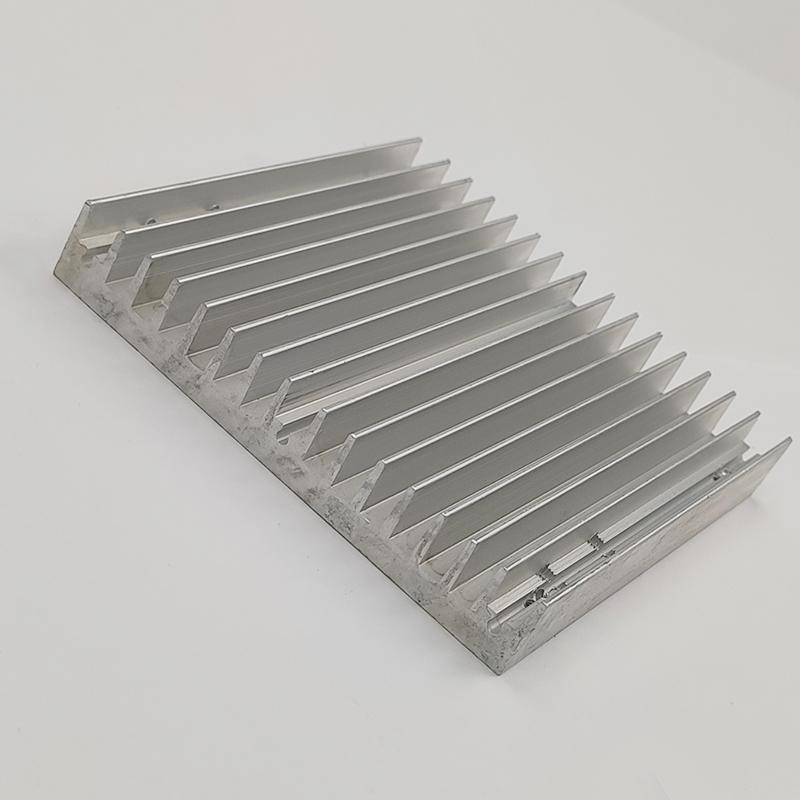
为什么选型总踩坑?铝型材工艺边界决定选择
工程师常纠结6061和6063选哪个,本质是工艺限制与场景需求不匹配。比如散热器选6063却遇到长料挤压变形,CNC结构件用6061又导致表面氧化起泡。
- 挤压工艺对6063-T5齿距比(齿高/齿距)有硬性限制,超过3:1易断齿
- 6061-T6的CNC加工件公差需±0.1mm内,超差直接报废
- 振动工况下插片式散热器需额外评估热阻补偿方案
选型先看这3个硬指标
1. 功率密度:大功率场景(>5kW/m²)优先6063-T5整体铲齿,小功率可选插片式
2. 长度要求:长料(>2m)必须用6063-T5挤压,6061-T6易出现氧化分层
3. 表面处理:需阳极氧化或DLC涂层时,6061-T6耐蚀性比6063-T5高15%-20%
工艺对比表:选型决策加速器
| 参数 | 6063-T5 | 6061-T6 |
|---|---|---|
| 适用工艺 | 挤压/铲齿 | CNC/压接 |
| 最大齿高 | 按图纸或样品确认 | 按图纸或样品确认 |
| 振动工况适配性 | 需单独验证 | 需单独验证 |
| 定制周期 | 7-10工作日 | 3-5工作日 |
4大避坑指南
1. 齿形验证:铲齿散热器必须做3D扫描检测,插片式需振动台测试热脱胶风险
2. 氧化预处理:6061-T6加工前需喷砂处理,否则阳极膜厚度不达标
3. 底板厚度:散热器底板建议≥2mm,CNC结构件可压缩至1.5mm
4. 模具兼容性:6063-T5挤压模具需预热至320-350℃,否则易开裂
怎么选?场景匹配三步法
第一步:确认散热功率与长度(大功率+长料→6063-T5挤压)
第二步:评估表面处理需求(阳极氧化选6061-T6,DLC选6063-T5)
第三步:测试振动环境(>10G加速度需插片式+热阻补偿)
定制服务说明
佛山市创荣耀金属制品有限公司支持铝型材6061与6063按图纸定制打样,黄先生15099951623 | info@cryjt.com
常见问题
6063-T5挤压成本比6061-T6高15%-20%,但CNC加工件公差控制更严,需单独评估
建议进行1000小时老化测试,重点监测界面接触电阻变化
需在挤压后立即进行喷丸处理,喷砂强度按图纸或样品确认
继续阅读
有具体项目需要评估?把图纸发给我们。
立即询价