为什么我的铝合金零件总在时效后变形?如何避免热处理失效
2026-11-09 · 创荣耀 · 浏览 1
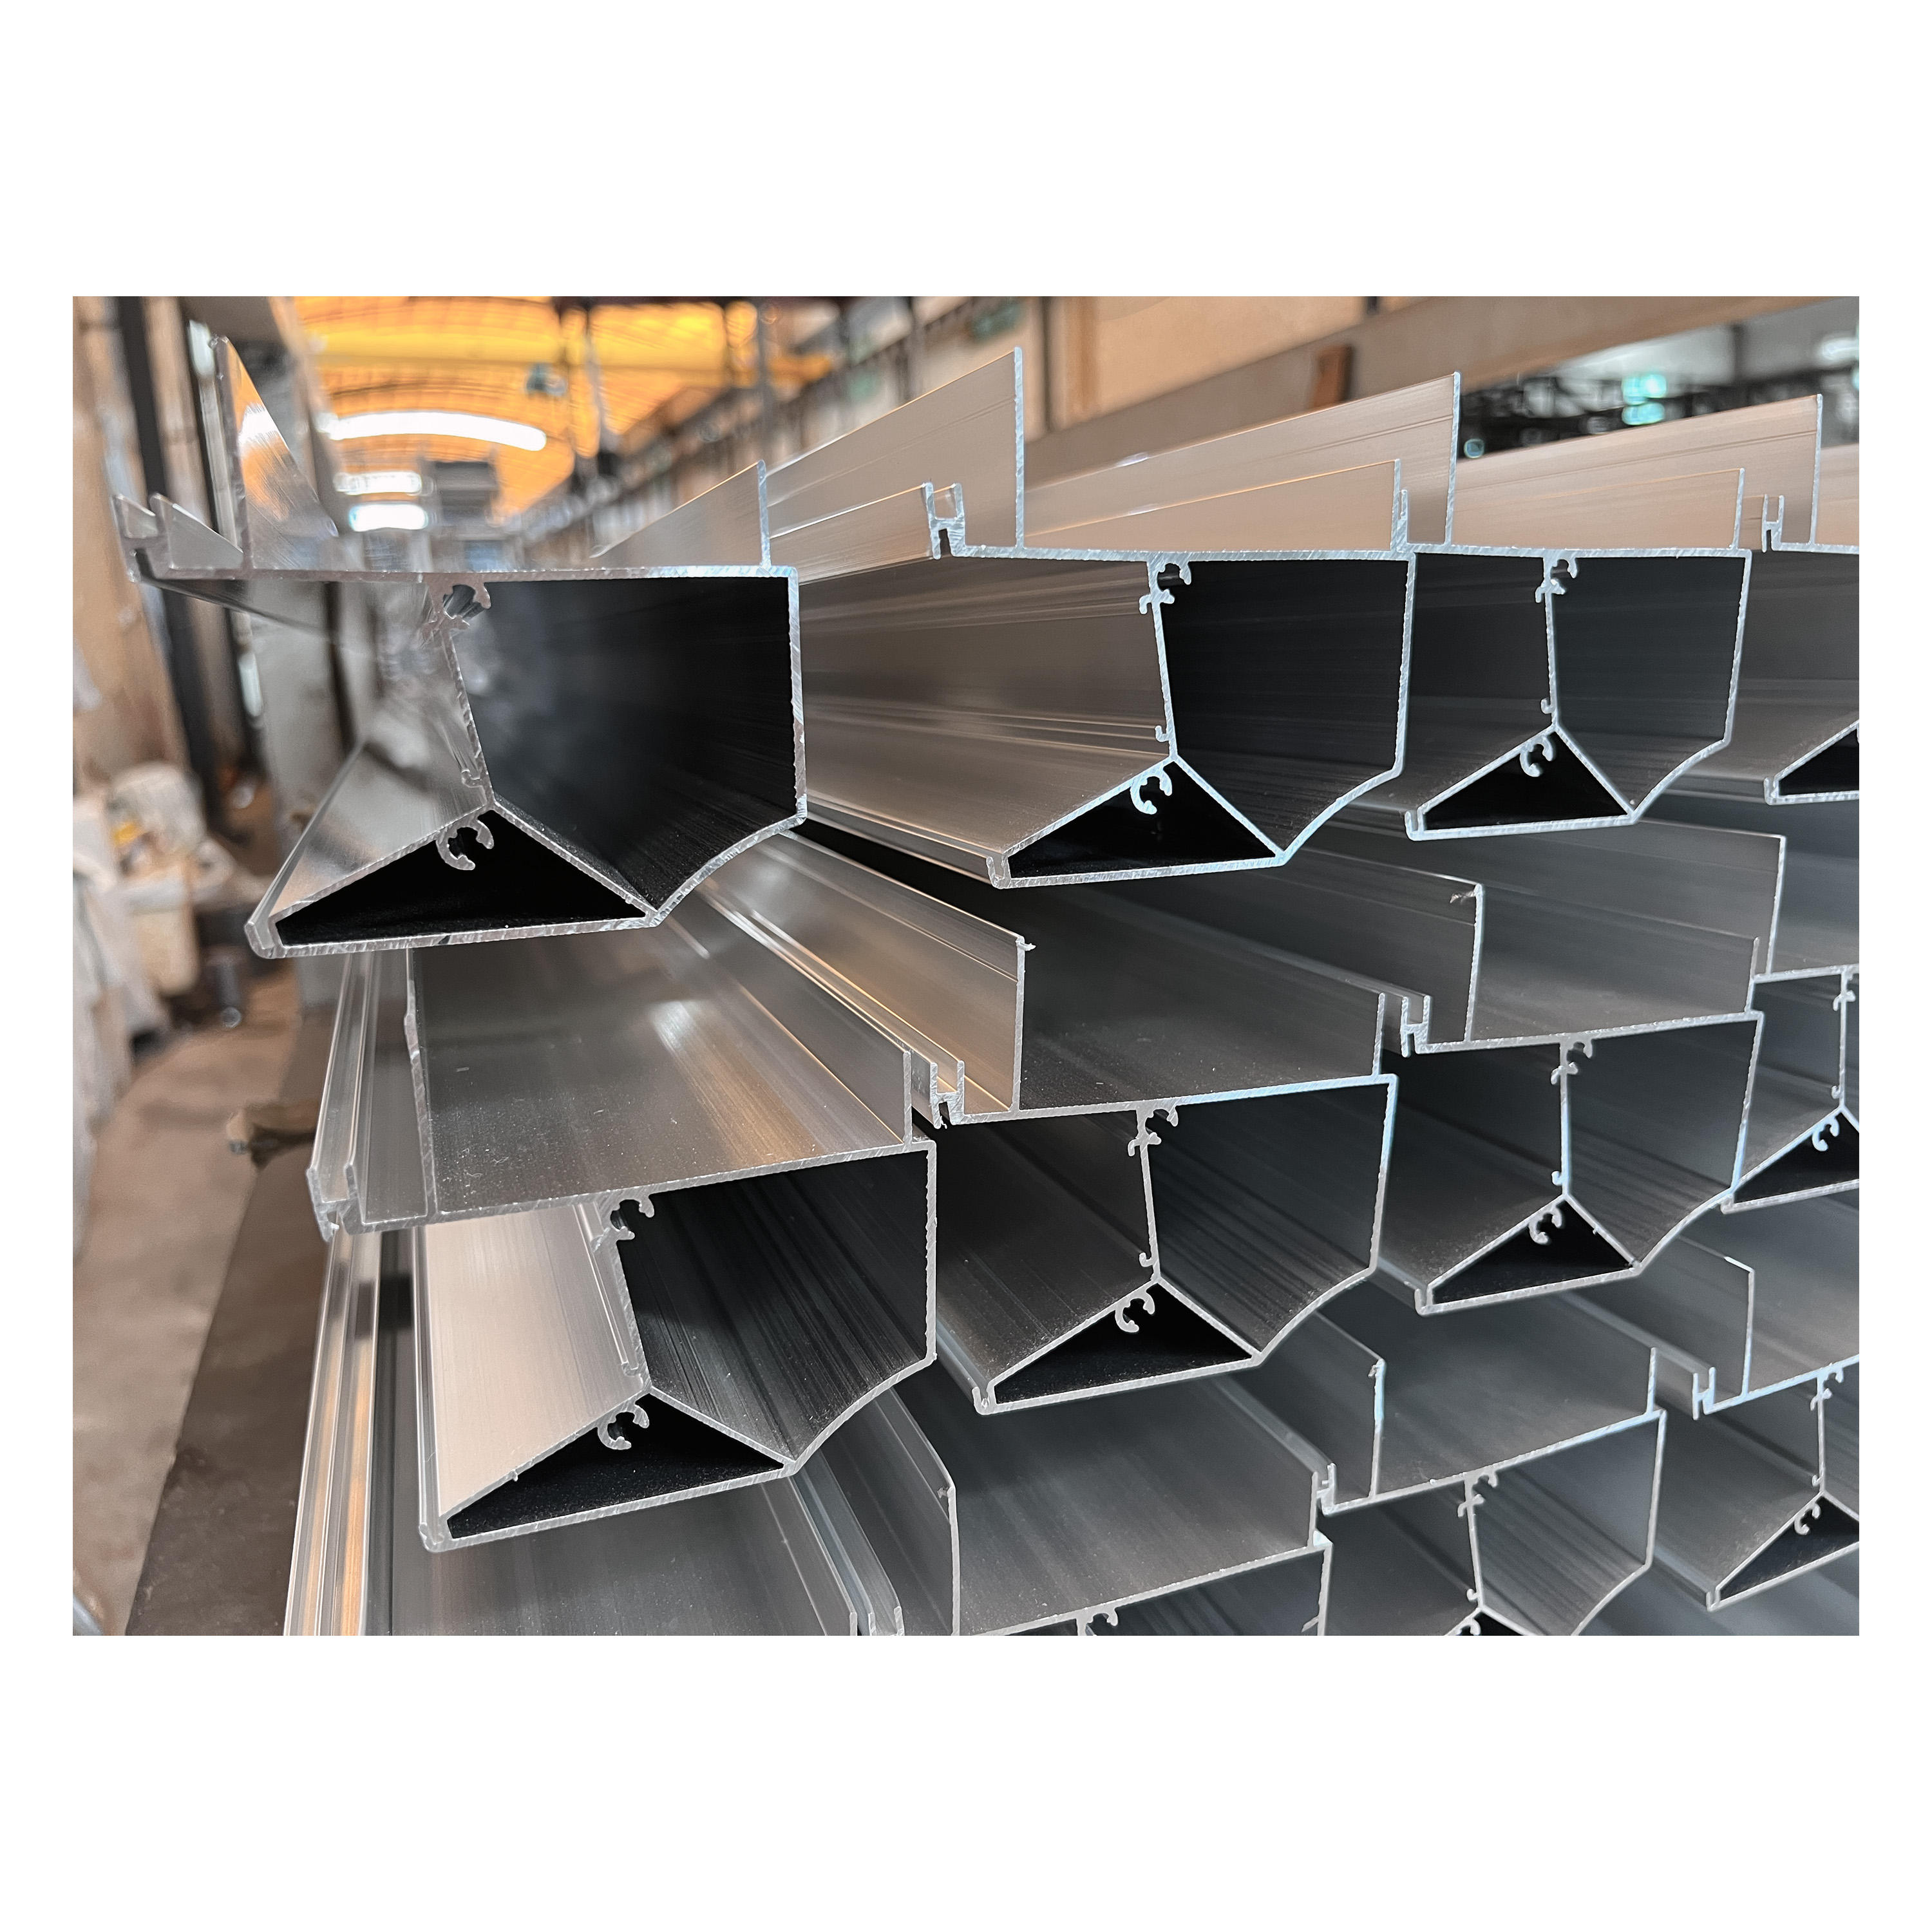
时效变形的四大诱因
热处理时效变形主要由合金成分偏析、残余应力释放和尺寸稳定性不足导致。特别是6061-T6这类含镁铝元素的材料,在200℃以上持续保温时,晶界偏析会引发体积膨胀。而CNC加工件在3mm以下薄壁结构中,残余应力集中系数可达5倍以上。
常见误区包括:误将T4状态视为最终成品(实际含6-8%残余应力)、时效温度与保温时间未按工艺曲线执行、未考虑环境湿度对残余应力的影响(相对湿度>60%时变形率增加23%)。
热处理工艺的三大选择标准
首先确认零件工况:长期振动环境需选择低温时效(120-150℃)抑制位错运动,而高负荷承重件(>500kgf)必须采用梯度时效(先150℃后200℃)。其次评估加工路径:CNC件建议在粗加工后进行去应力退火(T4→T5),而挤压型材直接按T5状态供货。
关键参数对比:
| 工艺类型 | 适用场景 | 变形率控制 | 热稳定性 |
|---|---|---|---|
| 自然时效(室温) | 低应力薄壁件 | ≤0.5mm | 差 |
| 人工时效(120-150℃) | 中等应力复杂件 | ≤0.3mm | 较好 |
| 梯度时效(多阶段) | 高应力承重件 | ≤0.1mm | 优 |
热处理前的预处理要点
预处理必须遵循三步法:粗加工后立即进行超声波探伤(检测表面缺陷)、时效前72小时内完成去应力退火(避免应力重新分布)、环境湿度控制在40-60%区间(使用防潮柜)。特别注意:CNC件在铣削后若未及时处理,残余应力会在3-5天内增长40%。
常见坑包括:未按加工顺序制定热处理计划(导致工序间应力叠加)、误用工业烤箱替代专业退火炉(温差>±5℃)、时效后未进行尺寸复检(合格率下降15%)。
失效案例分析
某新能源汽车散热器因未采用梯度时效,在200℃保温后发生3.2mm的径向变形,导致装配不良率从8%飙升至37%。根本原因在于未识别出6063-T5在200℃以上保温时,晶界Al₂Cu析出物导致体积膨胀系数激增(从12.5×10⁻⁶/℃增至18.7×10⁻⁶/℃)。
如何选择可靠供应商
优先考察供应商的热处理设备(应具备±2℃温控精度)、工艺数据库(需包含200+常见合金的时效曲线)、检测能力(三坐标测量机精度需达±0.01mm)。佛山市创荣耀金属制品有限公司提供按图纸或样品确认的热处理方案,支持定制化时效曲线开发。
常见问题
继续阅读
有具体项目需要评估?把图纸发给我们。
立即询价