工艺科普
铝型材弯曲度超标?选型工艺与检测要点全解析
2026-11-08 · 创荣耀 · 浏览 1
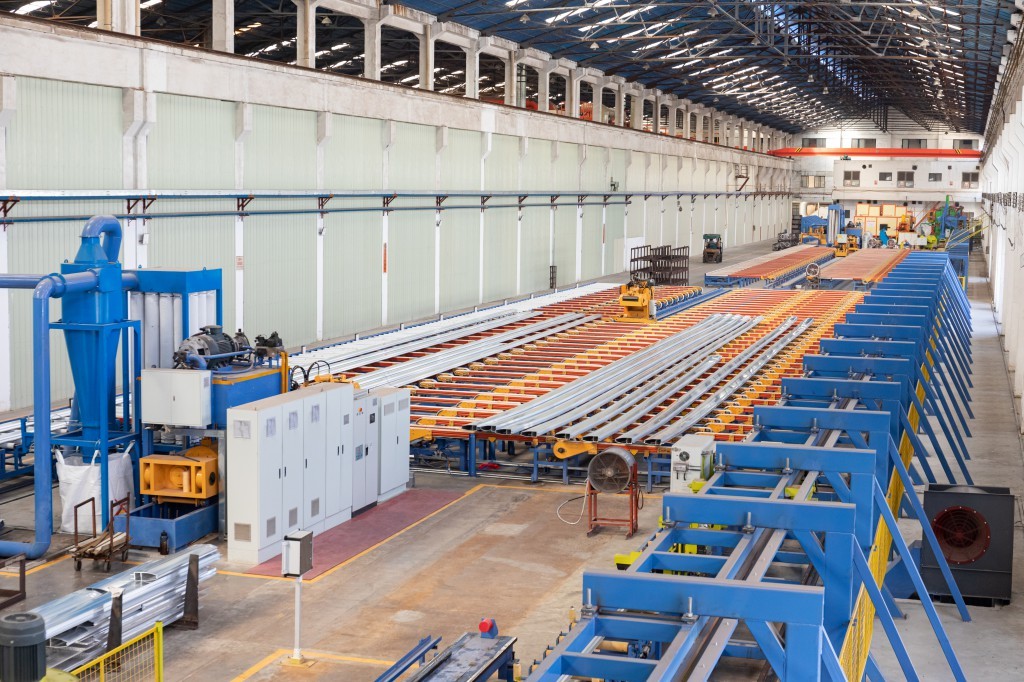
铝型材弯曲度超标是工艺问题还是选型错误?
超过80%的弯曲度超标案例源于选型与工艺匹配失误。比如6063-T5矩形截面在承受200kgf/m长度时,若未按图纸确认壁厚与截面比,单纯依赖拉伸矫直设备难以解决结构性变形。
工艺缺陷的典型表现
- 挤压模具磨损导致截面椭圆度超标(按图纸或样品确认)
- 退火炉温度梯度不均引发残余应力集中
- CNC加工后未进行时效处理导致尺寸漂移
如何判断弯曲度超标是否影响产品性能?
需结合载荷条件与失效模式:在振动频率>50Hz的工况下,弯曲度>1.5mm/m的矩形截面(6063-T5)可能引发应力腐蚀开裂;而轴向受压的异形截面(按图纸或样品确认)允许±2mm/m的弹性变形。
关键性能指标对比
| 指标 | 挤压型材 | CNC加工件 |
|---|---|---|
| 抗弯刚度 | ≥1.2×10^6 N/m² | ≥1.5×10^6 N/m² |
| 尺寸稳定性 | ±0.15mm/m | ±0.05mm/m |
不同弯曲场景下如何选择铝型材截面与工艺?
高振动场景优选带加强筋的T型截面(6063-T5),其抗扭刚度比矩形截面提升40%;大跨度结构件应采用挤压成型六角型材(按图纸或样品确认),避免CNC加工导致的应力集中。
选型工艺边界
- 挤压成型:齿高≤6mm时,弯曲度波动≤0.3mm/m
- CNC加工:精加工后需进行48小时自然时效
- 阳极氧化:膜厚≥25μm可提升表面摩擦系数15%-20%
常见选型误区与检测方法避坑指南
误将表面划痕视为弯曲度超标,实为挤压模具流道设计缺陷;检测时需使用三坐标测量仪(精度±0.01mm)配合三点弯曲法,避免局部应力放大误判。
推荐检测流程
- 首件检测:全截面厚度与弯曲度双控
- 过程抽检:每批次随机抽取5%进行涡流探伤
- 终检验证:1/4截面进行盐雾试验(按图纸或样品确认)
常见问题
通过涡流探伤检测表面裂纹,若无异常则优先排查模具磨损与退火工艺参数
CNC加工件需额外增加时效处理工序,其尺寸稳定性要求比挤压成型高30%
建议使用带温度补偿功能的激光跟踪仪,环境温度波动需控制在±2℃以内
采用有限元仿真模拟3倍额定载荷下的应力分布,重点关注截面突变处的应力集中系数
建议按GB/T 24122-2010标准,将振动频率与弯曲度进行关联性分析
建立模具磨损数据库,每季度更新挤压工艺参数补偿表
继续阅读
有具体项目需要评估?把图纸发给我们。
立即询价