工艺科普
铝合金CNC钻孔攻牙常见问题及选型避坑指南
2026-11-09 · 创荣耀 · 浏览 1
为什么钻孔攻牙总出问题?
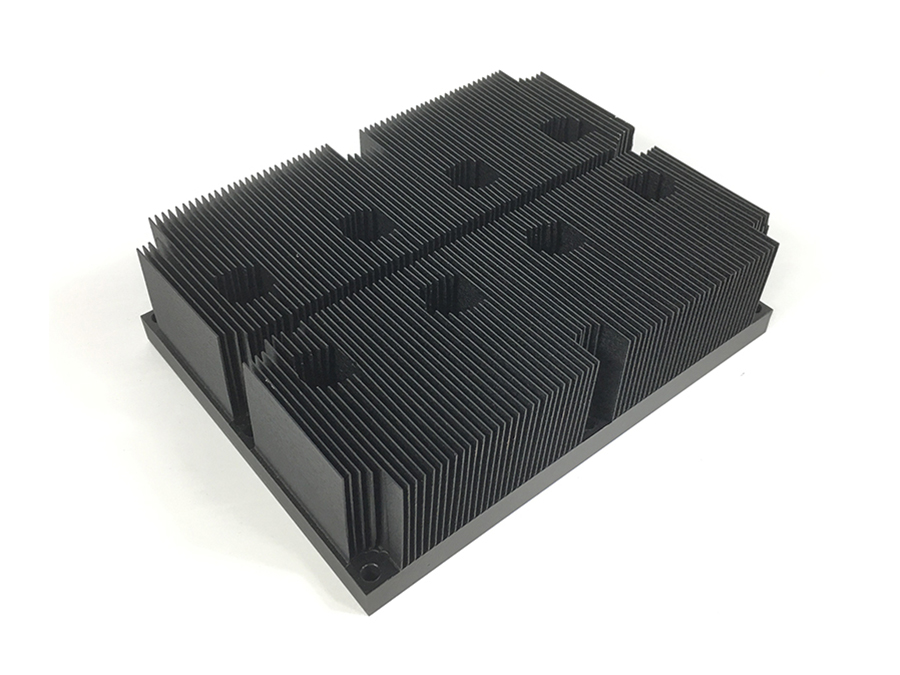
老师傅的经验:铝材硬度低但导热快,钻头热膨胀可能让孔位偏移;攻牙时切屑堆积不清理,轻则断丝重则废件。去年某新能源散热器项目,因为没选对刀具,200批次中良率从92%跌到78%,返工直接多花15万。
- 铝材与刀具匹配不当
- 加工参数设置不合理
- 切屑管理机制缺失
如何判断是否需要定制刀具?
先看两个硬指标:孔径>3mm时建议用阶梯钻,深孔加工必须带冷风通道。某光伏支架订单要求钻Φ5mm深孔,通用钻头加工后孔壁粗糙度Ra>6.3μm,最终定制双刃螺旋钻才达标。
| 特征 | 推荐方案 |
|---|---|
| 薄壁件(壁厚≤2mm) | φ1.5-φ3mm钻头+断屑槽 |
| 深孔(深度≥孔径5倍) | 内冷钻头+工艺参数优化 |
攻牙时为何总断丝?
老师傅的忠告:铝攻牙必须同时满足两个条件——刀具前角8°-12°,攻丝扭矩控制在理论值的60%以内。去年某精密五金件项目,采购用低成本碳钢攻丝刀,结果在Φ4mm孔位断丝率高达37%,改用硬质合金后降到5%以下。
- 攻丝扭矩异常升高
- 切屑缠绕刀具
- 孔位偏斜导致单边切削
如何避免孔位偏移?
关键看三个工艺节点:钻孔后必须做二次校准,攻牙前用塞规检查孔径;加工参数设置要避开共振区间(老师傅经验:转速>2000rpm时需增加冷却)。某汽车支架项目通过调整主轴转速从3000rpm降至2400rpm,孔位合格率从81%提升至95%。
常见坑与解决方案
1. 刀具热膨胀:改用分体式钻头,先加工孔后攻丝
2. 表面粗糙度超标:后道增加抛光工序,推荐使用6061-T6材质
3. 深孔塌孔:在孔底预留5mm退刀槽,孔深超过50mm时强制使用冷风冷却
常见问题
看横截面:硬质合金呈银灰色片状,碳钢攻丝刀有明显淬火色斑。实际测试时,硬质合金攻丝扭矩波动范围<±5%
继续阅读
有具体项目需要评估?把图纸发给我们。
立即询价