CNC加工铝合金表面粗糙度怎么选?工艺边界与选型误区全解析
2026-11-09 · 创荣耀 · 浏览 2
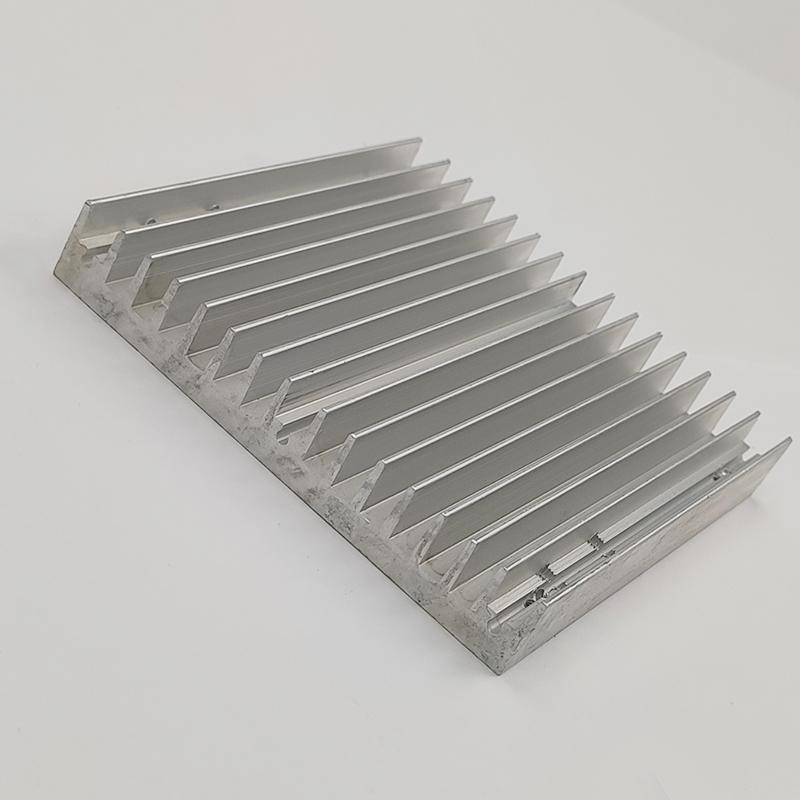
为什么表面粗糙度要求会这么高?
热端部件表面粗糙度要求严苛(如散热器油路通道)主要受流体摩擦系数影响,结构件(如框架支撑)则与载荷分布均匀性相关。精密配合件(如轴承座孔)的粗糙度需匹配公差等级,否则会导致过盈配合失效。
热端部件 vs 结构件:粗糙度要求差异在哪?
油冷式散热器油路通道需控制在Ra1.6-3.2μm区间,而框架支撑的连接面通常放宽至Ra6.3-12.5μm。关键判断依据是最大工作压力(油压>1MPa时需严控Ra值)和振动频率(>500Hz工况需降低Ra值)。
关键判断依据有哪些?
表面粗糙度由三个维度决定:1)加工阶段(粗加工Ra6.3起,精加工Ra0.8止);2)材料软硬(6061-T6较软,Ra值比6063-T5高15%-20%);3)夹具刚度(刚性不足时Ra值增加30%以上)。
参数传递链:图纸标注如何影响加工结果?
图纸标注Ra6.3μm时,实际加工需预留Ra3.2μm余量。常见误区是直接按标注值加工,导致表面剥落风险。建议将技术要求分解为三个阶段:粗加工Ra12.5μm(去余量)、半精加工Ra6.3μm(修正形状)、精加工Ra3.2μm(保证粗糙度)。
具体怎么选工艺参数?
选择CNC机床时需匹配材料去除率(Ra3.2μm需采用≥20mm/min的进给速度)。精加工阶段推荐采用硬质合金刀具(TiAlN涂层),可降低Ra值30%-40%。夹具设计要点:1)热端部件需预留0.1mm膨胀余量;2)精密配合面需采用气动平衡夹具(变形量≤0.02mm)。
参数调整的三个关键步骤
- 粗加工阶段:采用φ6mm玉米铣刀,步距0.2mm,转速8000rpm
- 半精加工阶段:改用φ4mm球头刀,步距0.1mm,转速12000rpm
- 精加工阶段:使用φ2mm金刚石涂层刀,步距0.05mm,转速20000rpm
常见坑有哪些?
1)图纸标注Ra6.3μm但未说明加工阶段,导致最终成品不符合热端部件要求;2)未考虑刀具磨损曲线(连续加工5小时Ra值增加50%);3)夹具刚度不足导致Ra值超差(实测值比标注值高25%以上)。
如何避免表面剥落?
在Ra3.2μm以上加工面需增加1μm以上的阳极氧化层。建议将工艺流程设计为:CNC加工→阳极氧化(12V/30A,20min)→最终检测。阳极氧化可使表面硬度提升至Hv45以上,抗剥落性能提高3倍。
常见问题
继续阅读
有具体项目需要评估?把图纸发给我们。
立即询价