行业动态
CNC加工中心与车床怎么分工?
2026-11-09 · 创荣耀 · 浏览 1
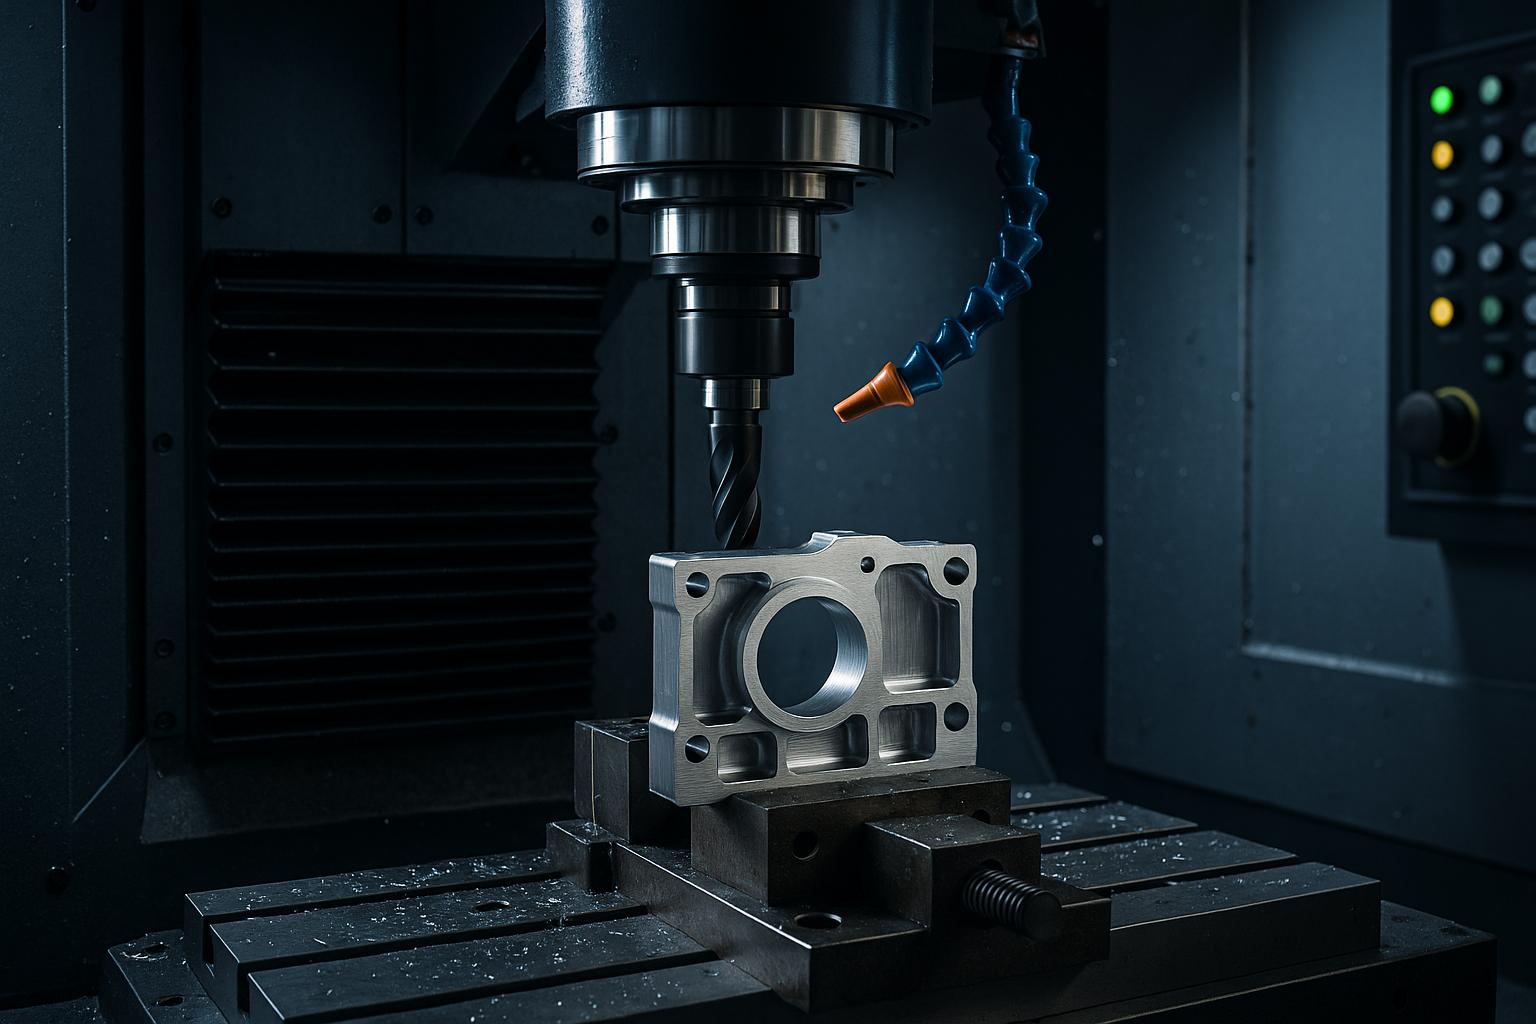
为什么需要区分加工中心与车床?
铝加工中同时使用CNC车床和加工中心是常见误区。车床专精旋转体简单轮廓加工,而加工中心通过多轴联动实现复杂曲面与异形件同步加工。例如某汽车空调散热器支架,车床加工外圆后转接加工中心完成冷却孔阵列与加强筋同步成型。
加工中心的核心优势与适用场景
加工中心在批量生产中能显著降低换模成本。以某工业风扇叶轮为例,加工中心同时完成7轴联动下的叶型、平衡孔、安装凸台等12个特征,单件加工效率比车床+铣床组合提升40%以上。
关键判断依据:零件是否需要多轴联动加工?是否需要一次装夹完成多工序?例如某医疗设备导轨座需同时加工燕尾槽、内圆弧与螺纹,加工中心可避免装夹误差累积。
车床的工艺边界与选型要点
车床在铝加工中仍有不可替代性。以某精密齿轮箱轴类件为例,车床加工外圆与端面时,刀具寿命比加工中心延长2.3倍,表面粗糙度稳定控制在Ra1.6μm以内。
选型需关注主轴转速与进给精度。某光伏支架连接件采用6061-T6材质时,车床需配置30,000rpm高速主轴才能保证内孔圆度≤0.01mm,而加工中心因切削力控制要求更高。
常见分工误区与成本控制建议
误区一:简单轮廓强制使用加工中心。某家电支架因设计者误判,将原本车床可加工的矩形特征交由加工中心,导致单件成本增加28%。
误区二:忽视装夹设计导致效率损失。某动力电池冷却板需在加工中心完成12个散热孔与3条油路开槽,因未采用专用夹具,换模时间超出加工周期15%。
建议:建立零件复杂度评估表,按特征数量(<5个选车床)、曲面数量(>3个选加工中心)、批量需求(>500件优先加工中心)三要素决策。
常见问题
优先评估旋转体特征占比,如轴类件外圆、端面、螺纹等,单件加工时间<2小时且特征数<5时优先选车床。
采用硬质合金涂层刀具,加工6061-T6材质时进给量控制在0.08-0.12mm/r,切削液需达到ISO 12996标准。
换模损失=装夹时间×1.5+刀具更换时间×2+基准面校准时间×3,建议预留15%加工周期作为缓冲。
继续阅读
有具体项目需要评估?把图纸发给我们。
立即询价