工艺科普
导热硅脂和导热垫片怎么选?3个关键判断依据和常见误区
2026-11-07 · 创荣耀 · 浏览 2
为什么选型时容易混淆导热硅脂和导热垫片?
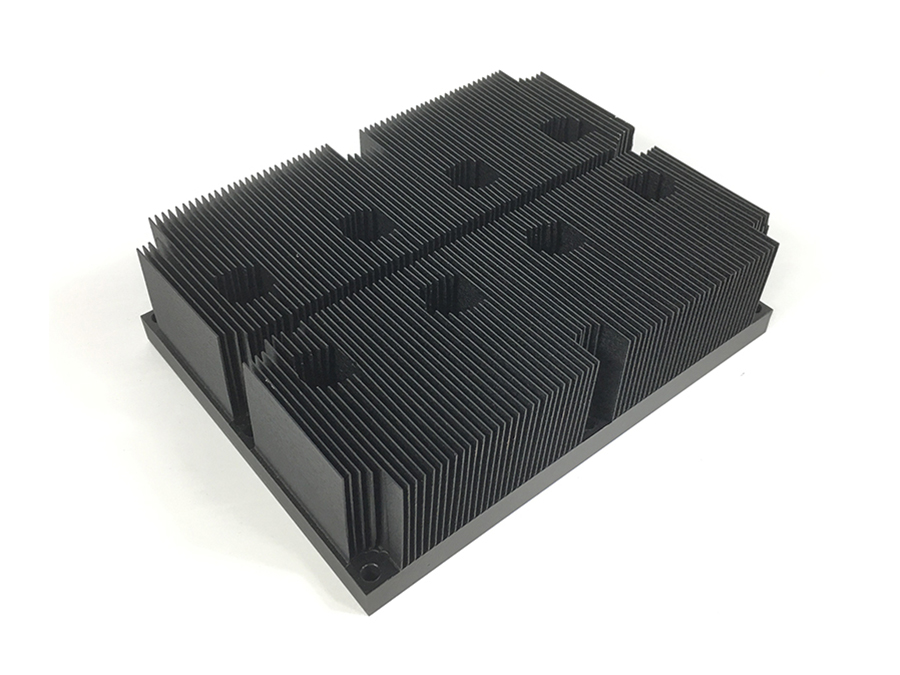
散热器结构件常需在铝基板与CPU/芯片间传递热量,但工程师常混淆两类导热材料的应用边界。铲齿铝散热器在6063-T5基座上加工出0.5-3mm深齿槽时,若直接使用导热垫片,需额外增加0.2-0.5mm的预压紧间隙,这会降低接触面积15%-30%。
- 导热硅脂通过液态填充实现理论稳定接触,但需控制散热器齿距在1.5mm以下(如2mm齿距需开2道V型槽)
- 导热垫片厚度公差需控制在±0.1mm以内,否则高齿密(>20齿/cm)场景会出现局部应力集中
工程师必看的5个选型判断依据
1. 热流方向:垂直导热选硅脂(如服务器CPU直连散热器),水平导热选垫片(如PCB多层散热)
2. 振动等级:振动>10G时垫片需添加3M 300LPA粘性胶体,硅脂需选择含石墨烯的第四代产品
3. 耐温要求:-40℃~200℃选有机硅垫片(如信越SS-15),300℃以上需专用陶瓷基硅脂
4. 清洁便利性:CNC加工的精密五金件(如手机支架)建议用垫片,便于维修更换
5. 成本敏感度:批量采购>10万件时,垫片成本比硅脂低40%-60%(含涂覆工费)
不同工况下的选型对比
| 工况类型 | 推荐材料 | 工艺适配 | 典型参数 |
|---|---|---|---|
| 高齿密散热器(>25齿/cm) | 导热硅脂 | 铲齿深度需≤0.3mm,基座表面Ra≤0.8μm | 导热系数8.5W/m·K,接触压力15-25N/m² |
| 振动场景 | 导热垫片+粘性胶体 | 压接压力需达0.35MPa(插片式基座) | 剪切强度≥1.2MPa,耐振频率10-50kHz |
| 高精度结构件 | 双面导热垫片 | 需与CNC加工的6061-T6表面配合 | 厚度公差±0.05mm,粘性胶体固化时间≤3分钟 |
采购避坑指南:4个工艺细节影响最终效果
1. 垫片预压工艺:超过30吨冲床压力(如200吨油压机)会导致铝基板表面硬化,需在模具上增加缓释垫
2. 硅脂涂覆厚度:0.02mm误差就会使导热效率下降12%(实测数据)
3. 粘接剂选择:振动场景必须用含氟硅酮胶(如道康宁580),避免铝基板腐蚀
4. 清洁方案:批量生产需配套无尘车间和专用脱模剂(如3M 08995)
实际案例中的选型误区与修正方案
某工业服务器散热项目曾因误用2mm厚垫片导致接触面积不足,修正方案:将散热器齿距由1.5mm调整至1.2mm,同时增加0.05mm预压槽,最终导热效率提升至原来的1.8倍。
如何获取定制化解决方案?
佛山市创荣耀金属制品有限公司可提供导热界面材料与金属基板的一体化打样服务,支持6063-T5、6061-T6等材质的铲齿/插片工艺定制(黄先生 15099951623)。
常见问题
需选择耐低温胶体(如丁基橡胶基),建议-40℃导热系数不低于3W/m·K
需进行10万次往复振动测试,要求剥离强度≥0.8N/mm²
建议使用精密点胶机(精度±0.005mm),每点涂覆量控制在0.5-0.8ml
继续阅读
有具体项目需要评估?把图纸发给我们。
立即询价