公司新闻
如何选择符合工业铝型材T槽标准的结构件?
2026-11-08 · 创荣耀 · 浏览 1
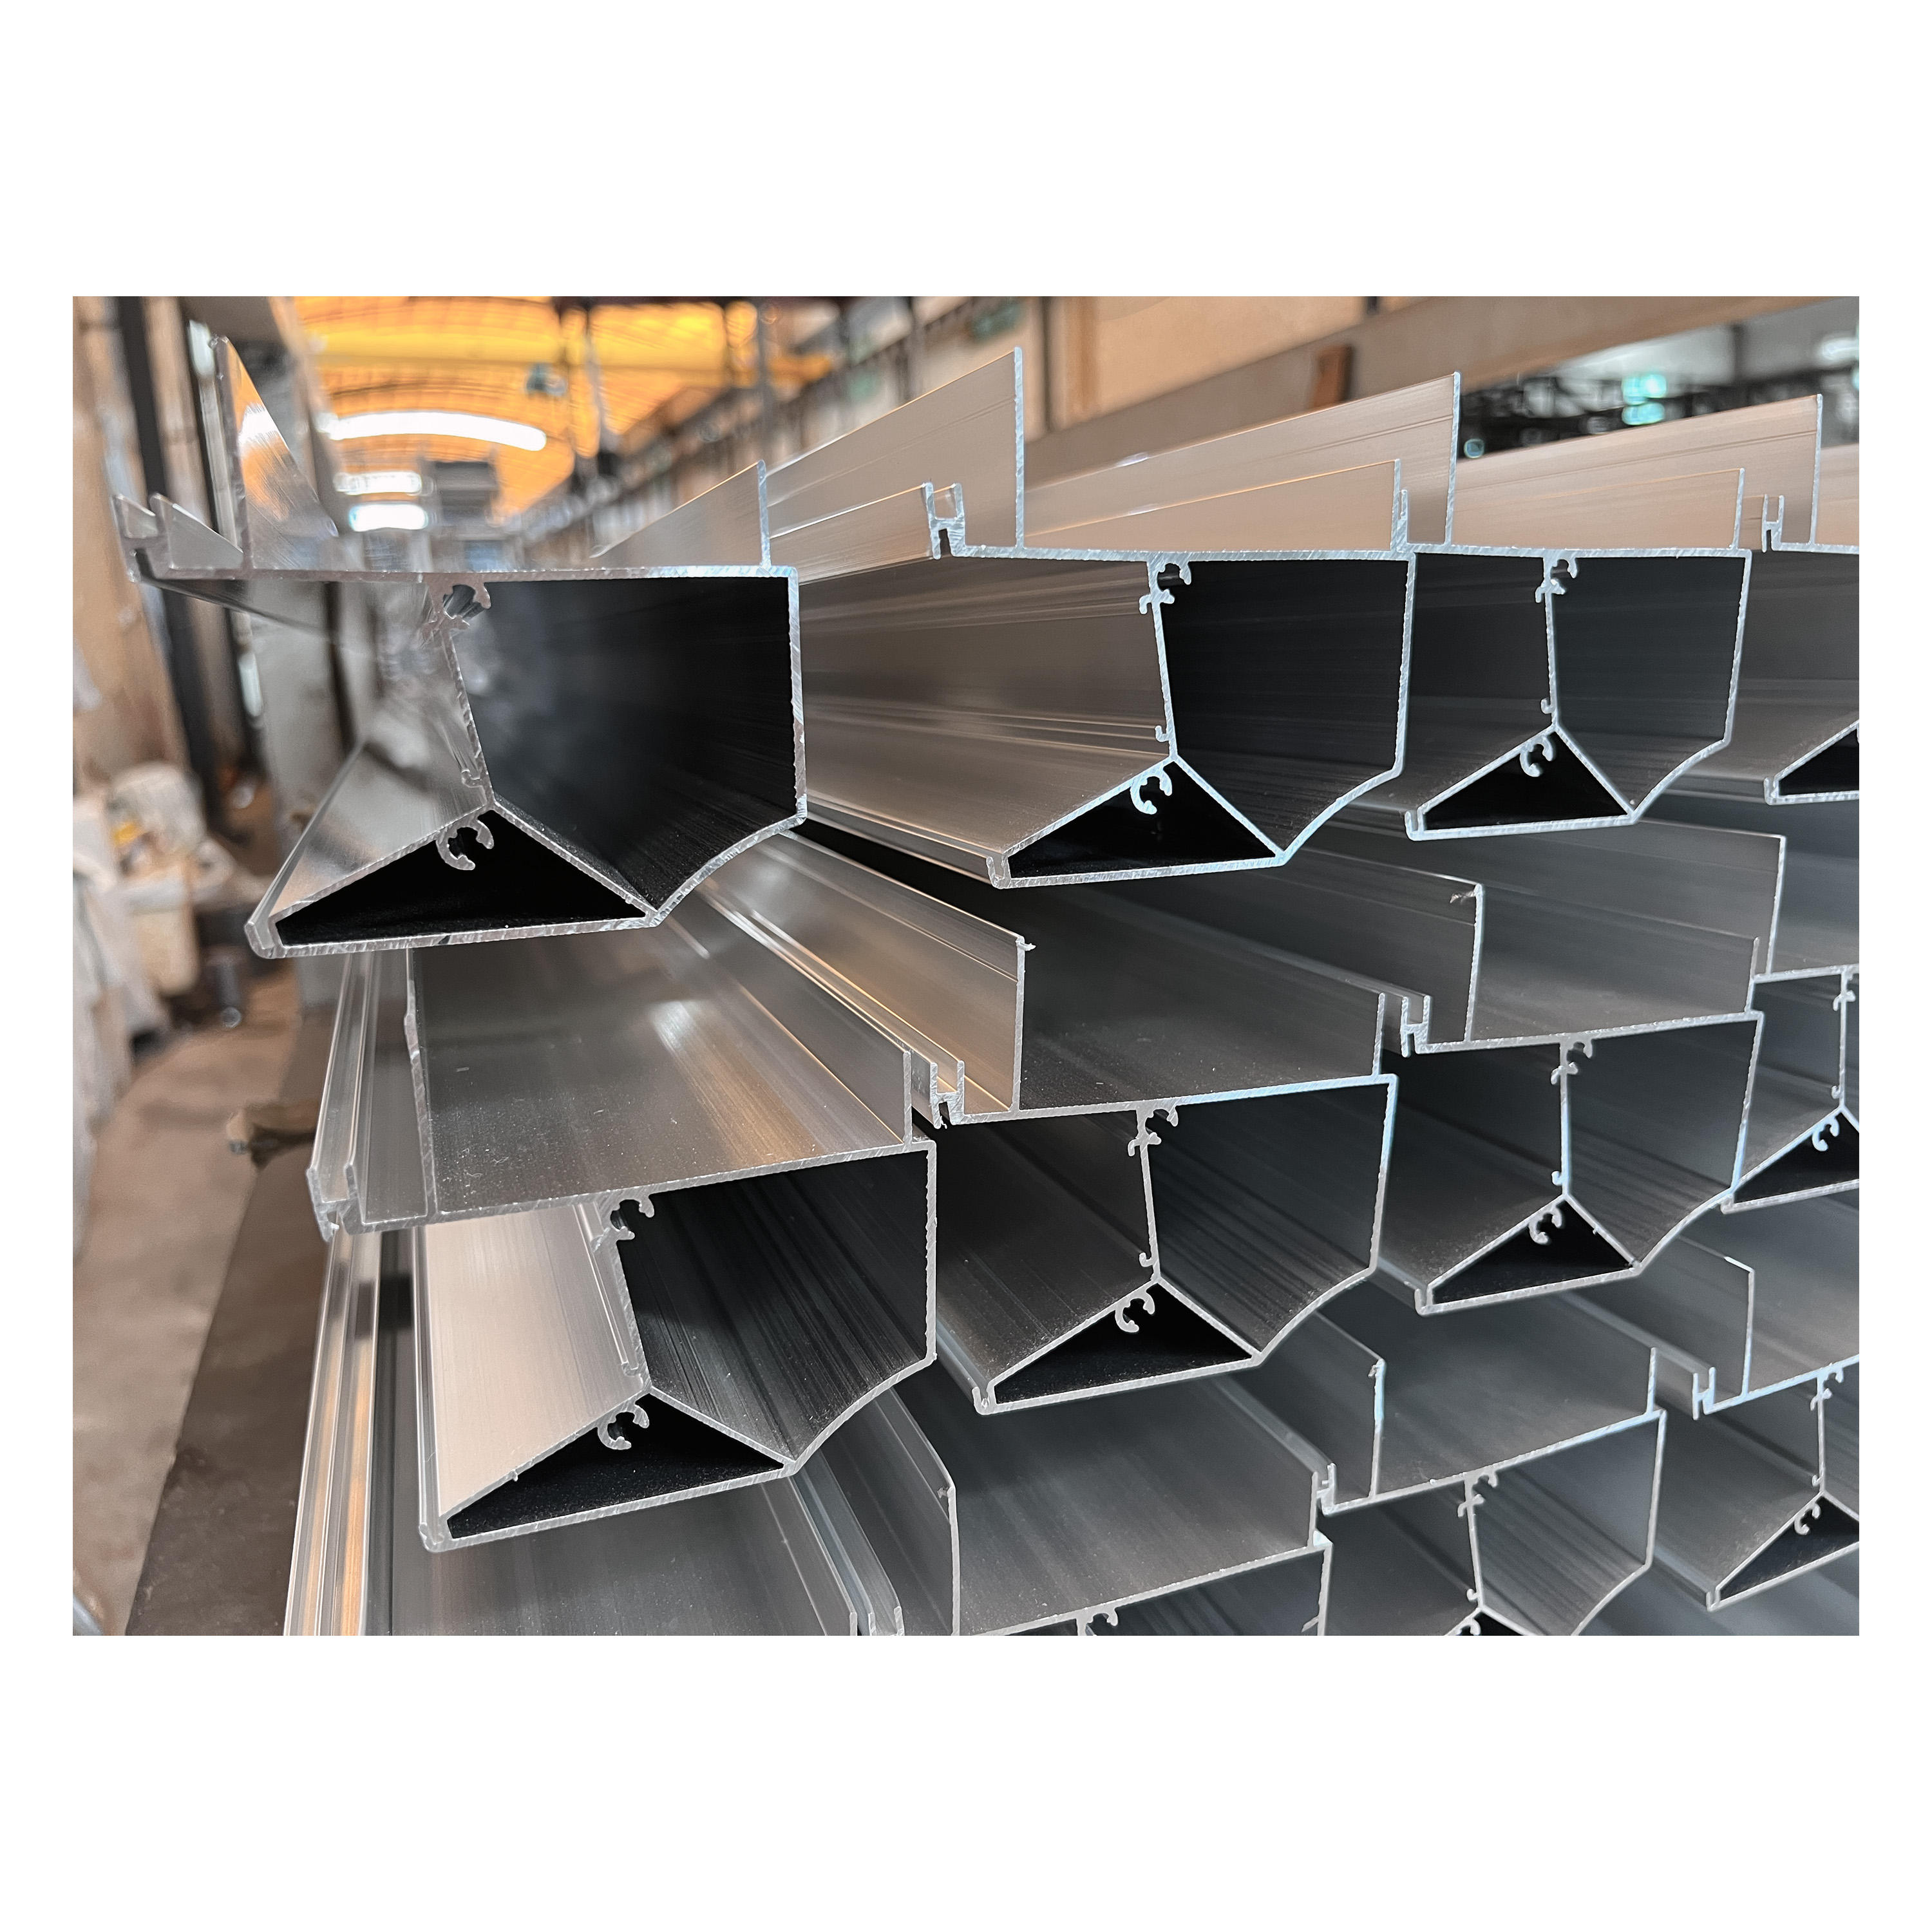
为什么T槽铝型材成为工业结构件标配?
选T槽铝型材要看三点:结构匹配度、振动工况、成本预算。结构匹配度指T槽深度与连接件孔位的公差一致性,振动工况决定是否需要高齿密散热设计,成本预算则要对比不同工艺的加工损耗率。
如何判断T槽工艺的边界条件?
铲齿工艺的T槽齿高受模具限制,常规场景下齿高≤3mm;插片工艺的T槽深度公差±0.3mm,需评估长期振动下的界面剥离风险;挤压工艺的T槽齿距比(齿高/齿距)≤0.8,适用于中小功率设备散热。
选型时必须确认的五个参数
- 表面处理要求:阳极氧化膜厚度按图纸确认
- 开槽精度:T槽垂直度偏差≤0.5mm/m
- 连接强度:拉拔后强度≥150MPa
- 热膨胀系数:6063-T5与连接件匹配度
- 防腐等级:按使用环境确认盐雾测试时长
不同T槽工艺的适用场景对比
| 工艺类型 | 适用功率 | 最大齿密 | 加工损耗 |
|---|---|---|---|
| 铲齿工艺 | >100W/cm² | >18齿/m | ≤5% |
| 插片工艺 | <80W/cm² | 12齿/m | 8-12% |
| 挤压工艺 | 50-80W/cm² | 15齿/m | 3-5% |
采购时必须规避的三大误区
误区一:认为T槽深度越大越好——实际需匹配连接件厚度,过深导致安装应力集中;误区二:忽略热膨胀补偿——6063-T5与不锈钢连接件热膨胀系数差需计算;误区三:只看单价不看综合成本——插片工艺的返工率比挤压工艺高3-5倍。
如何定制高精度T槽铝型材?
建议提供三维模型+公差带说明,我们提供铲齿工艺的T槽打样服务(3-5个工作日),支持6063-T5材质,齿距/齿高按图纸确认,黄先生15099951623协助技术对接。
常见问题
执行GB/T 3811-2008《机械振动 横向振动测量》与GB/T 5226.1-2016《机械振动 振动与冲击测量》相关条款,具体参数按图纸确认。
需进行2000次插拔循环测试(按GB/T 10116-2012),观察界面剪切强度衰减率,建议振动工况下优先选铲齿工艺。
6063-T5与6061-T6的导热系数差<5%,但抗拉强度差15%-20%,需按结构强度要求选材。
继续阅读
有具体项目需要评估?把图纸发给我们。
立即询价